Como preparar amostras para análise por espectrômetro de emissão óptica (OES)
Precisa análise elementar começa muito antes da primeira centelha. Para qualquer espectrômetro de emissão óptica, preparação de amostras é o fator mais influente na confiabilidade da medição. Superfícies mal preparadas produzem resultados erráticos, desperdício de padrões e retrabalho desnecessário. Este guia descreve um fluxo de trabalho de preparação padronizado que fornece dados de OES consistentes e reprodutíveis em metais ferrosos e não ferrosos.
Por que a preparação de amostras é importante
Análise por espectrômetro de emissão óptica baseia-se em uma descarga elétrica controlada que vaporiza uma microcamada da superfície da amostra. Qualquer contaminação, oxidação ou irregularidade estrutural nessa camada altera diretamente o espectro emitido. Uma superfície que parece visualmente limpa ainda pode conter abrasivos incrustados, fluido de corte residual ou uma fina película de óxido — tudo isso degrada a precisão.
Um fluxo de trabalho padronizado de cinco etapas
1. Amostragem
Corte um espécime representativo da matéria-prima usando um cortador de precisão ou serra de fita. A restrição crítica aqui é o calor: o calor excessivo de corte altera a estrutura metalúrgica da subsuperfície, produzindo resultados que não refletem o material bruto. Use refrigerante adequado e taxas de avanço moderadas. O espécime acabado deve ser grande o suficiente para cobrir totalmente a abertura da base de centelha — normalmente não menos que 20 mm de diâmetro ou área de superfície equivalente.
2. Lixamento de superfície
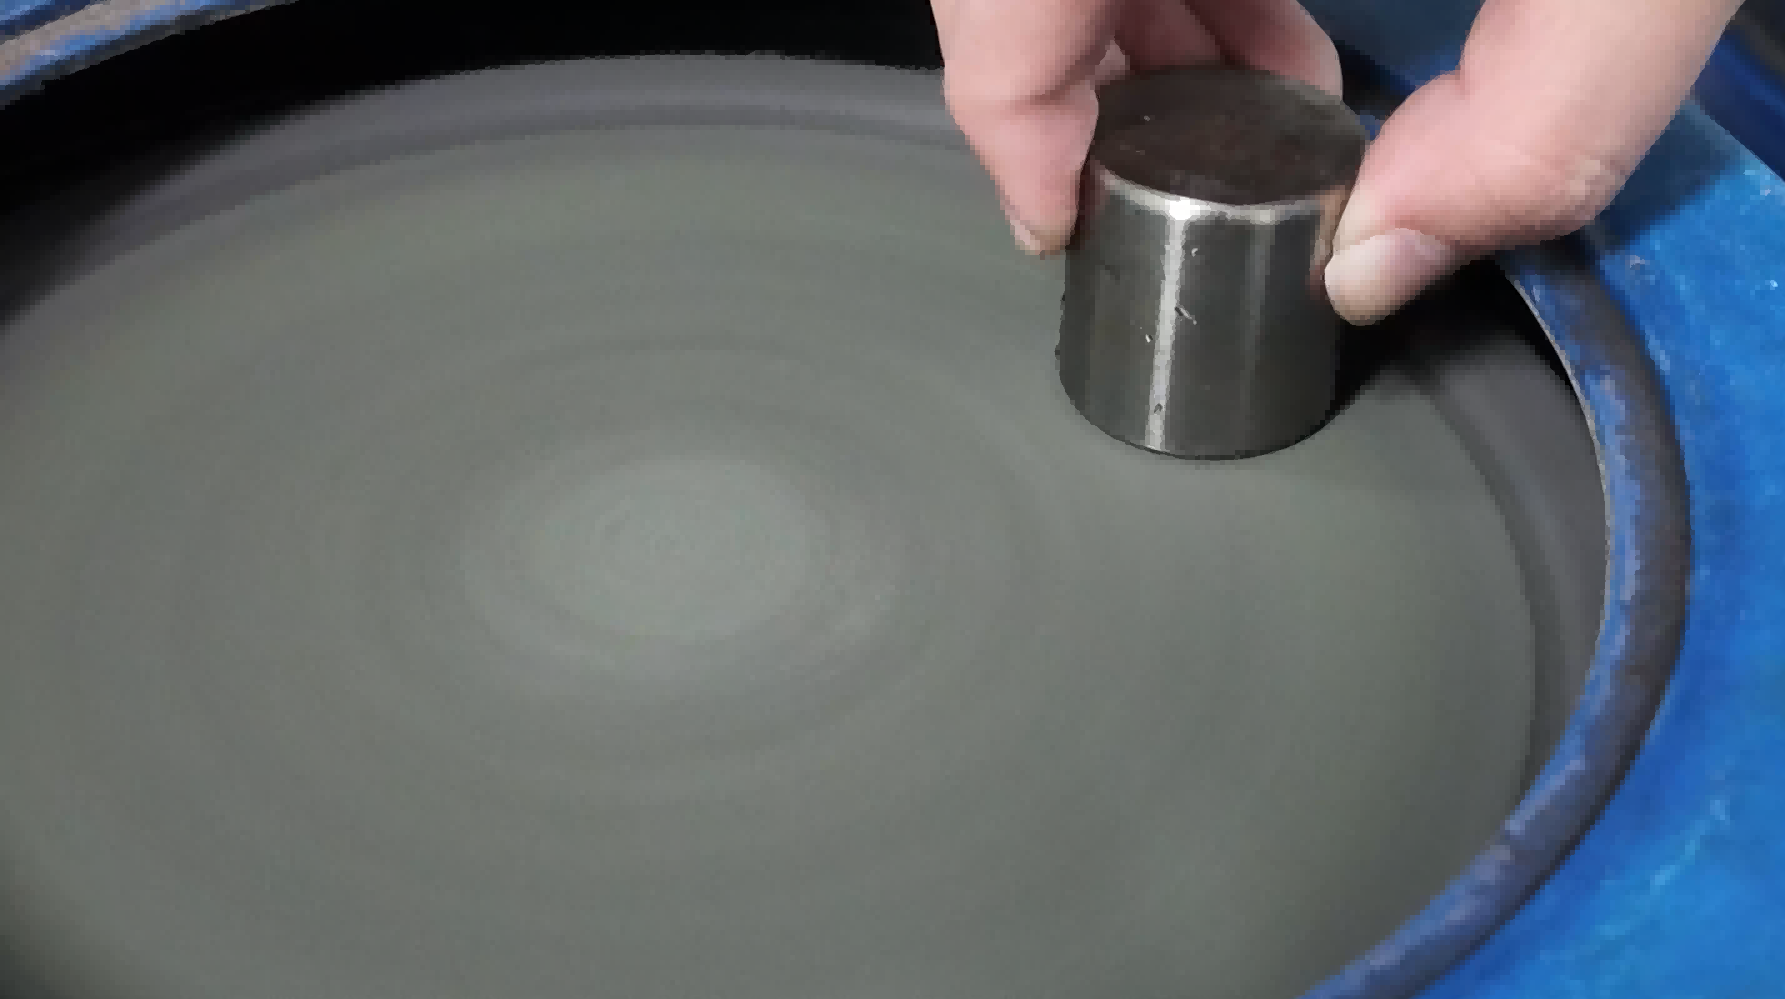
Lixe a face de análise usando uma lixadeira de cinta, lixadeira de amostra dedicada ou lixa abrasiva. A sequência recomendada é uma abordagem de dois estágios:
Lixamento grosso: cinta de óxido de alumínio (alumina fundida marrom) de grão 40–80 para remover danos de corte e nivelar a superfície.
Lixamento de acabamento: cinta de grão 120–180 para produzir um padrão de riscos fino e uniforme.
A direção do lixamento deve ser consistente. Evite pressão excessiva, que gera calor e pode borrar metais macios. Para aço e ferro, uma superfície fresca de grão 120–180 é geralmente ideal; para ligas não ferrosas, como alumínio ou cobre, grãos mais finos podem ser necessários.
3. Limpeza
Remova todos os detritos e poeira do lixamento com uma escova limpa ou ar comprimido isento de óleo. Nunca toque na face de análise preparada com as mãos nuas — óleos da pele e umidade são fontes significativas de contaminação. Manuseie os espécimes apenas pelas bordas ou superfícies não lixadas.
4. Inspeção visual
Examine a superfície preparada sob boa iluminação. Rejeite e lixe novamente qualquer espécime que apresente:
Rachaduras, porosidade ou inclusões na face de análise
Marcas de água ou resíduo de óleo
Padrões de lixamento irregulares ou metal borrado
Descoloração visível por oxidação
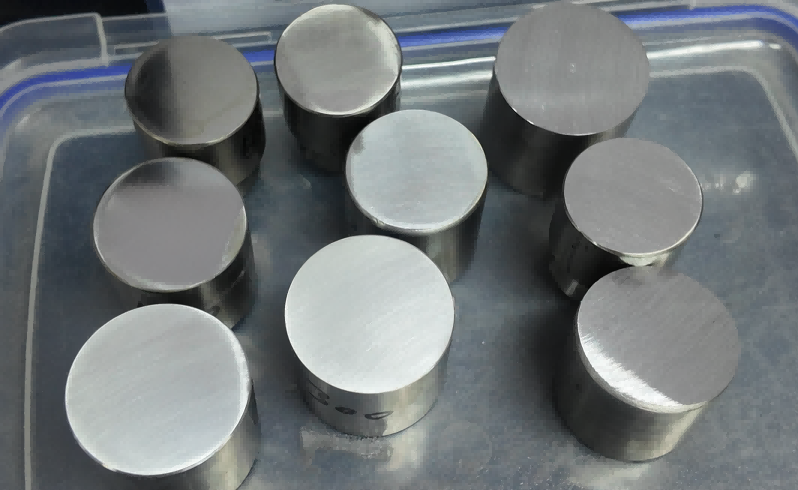
Uma superfície preparada corretamente mostra um padrão de riscos uniforme e consistente em toda a área de análise.
5. Análise imediata
A oxidação começa imediatamente após o lixamento, especialmente em metais reativos. Para amostras de aço e ferro fundido, conclua a análise dentro de 10 minutos após o lixamento. Para ligas mais reativas (titânio, alumínio), reduza ainda mais essa janela. Armazene os espécimes preparados em um dessecador se um atraso for inevitável e lixe novamente antes da análise sempre que houver suspeita de oxidação.
Considerações específicas do material
Ferro fundido: controle da camada branca
O ferro fundido apresenta um desafio único. Os flocos de grafite na microestrutura podem interromper a estabilidade da centelha. As amostras devem ser resfriadas rapidamente durante a solidificação para formar uma camada branca (cementita) na superfície de análise — um processo conhecido como formação de camada branca. Ferro fundido resfriado incorretamente fornece leituras de carbono não confiáveis. Verifique a temperatura do molde de resfriamento e a técnica de vazamento como parte do controle de qualidade de rotina.
Prevenção de contaminação cruzada
Dedique cintas de lixamento a grupos de materiais específicos. Uma cinta usada em aço carbono transferirá partículas de ferro para uma amostra de aço inoxidável ou liga de níquel, causando elevações falsas em ferro e elementos associados. Mantenha cintas separadas para:
Aços carbono e de baixa liga
Aços inoxidáveis e materiais de alta liga
Ligas não ferrosas (alumínio, cobre, latão)
Ligas especiais (níquel, cobalto, titânio)
Ligas não ferrosas
Metais macios, como alumínio e cobre, tendem a borralhar sob lixamento. Use cintas afiadas e novas, pressão leve e considere acabamentos de granulação mais fina (grana 240–320) para esses materiais. Alguns laboratórios preferem fresamento ou faceamento em torno para amostras não ferrosas para obter uma superfície limpa e sem tensões.
Erros Comuns e Seus Efeitos
|
Erro
|
Consequência
|
|
Corte/lixamento superaquecido
|
Microestrutura alterada, valores de carbono e liga deslocados
|
|
Contato direto com as mãos
|
Carbono, sódio e ruído relacionado à umidade elevados
|
|
Cintas de lixamento compartilhadas
|
Contaminação cruzada, leituras falsas de elementos
|
|
Análise atrasada após o lixamento
|
Camada de oxidação, precisão reduzida, espectros de baixa intensidade
|
|
Tamanho de amostra insuficiente
|
Vazamento de argônio ao redor do suporte de centelha, descarga instável
|
A preparação de amostra para espectrômetro de emissão óptica não é uma variável a ser otimizada para velocidade — é um processo controlado a ser padronizado. Estabeleça procedimentos escritos, treine operadores em um padrão consistente e audite superfícies preparadas regularmente. O tempo investido na preparação adequada é recuperado muitas vezes em menos análises repetidas, menor consumo de padrões e resultados defensáveis e rastreáveis.
Perguntas Frequentes
P1: Como sei se a minha marca de queima de centelha (ponto de queima) indica uma amostra devidamente preparada e uma análise válida?
R: Inspecione a marca de centelha imediatamente após a emissão. Um ponto de centelha válido em uma superfície devidamente preparada consiste em duas zonas distintas: uma cratera central escura e uniformemente fundida cercada por um anel de condensação simétrico, cinza-claro ou metálico. Se o ponto de queima for irregular, desalinhado ou exibir "pontos brancos não fundidos", isso geralmente indica má planicidade da superfície, vazamento residual de ar/argônio, inclusões severas ou oxidação excessiva da superfície. Os dados dessas queimas devem ser descartados, e a amostra deve ser re-preparada (re-lixada para ligas à base de ferro; re-fresada/torneada para ligas macias não ferrosas) antes de uma nova análise.
P2: Ligas macias não ferrosas, como alumínio e cobre, devem ser preparadas por fresamento ou torneamento de superfície em vez de lixamento com cinta abrasiva?
R: Sim. Para ligas macias não ferrosas (como alumínio puro, cobre livre de chumbo e ligas de zinco), o fresamento de precisão ou faceamento em torno com ferramentas de diamante ou carbeto de tungstênio é altamente recomendado em vez do lixamento com cinta. As ligas macias tendem a borralhar sob lixamento abrasivo, obstruindo a cinta e incrustando fisicamente partículas abrasivas (como alumina ou carbeto de silício) na matriz da amostra. O faceamento em torno ou fresamento entrega uma superfície limpa, de baixa deformação e completamente livre de abrasivos incrustados, melhorando significativamente a confiabilidade das leituras de elementos de traço, como carbono, silício e alumínio.
Entre em contato conosco para mais dúvidas ou informações detalhadas!
Tel:+86-183-5283 6805
E-mail:sales@jinyibo.com
Site:www.jinyibo.com